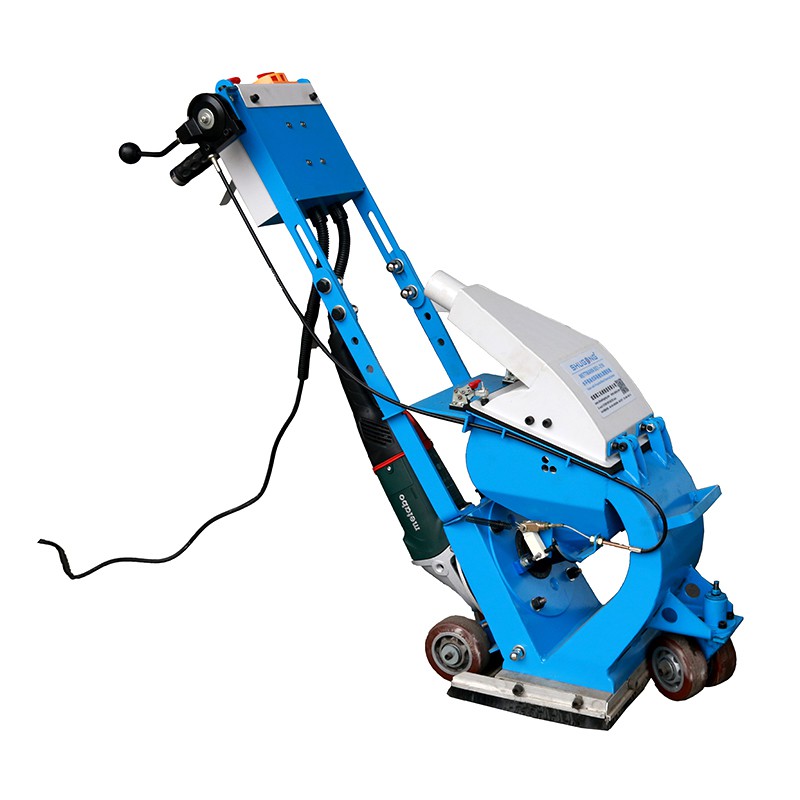
Kontrolowanie intensywności piaskowania za pomocą urządzenia do znakowania linii jest kluczowe dla osiągnięcia optymalnych wyników w różnych zadaniach związanych z przygotowaniem powierzchni. Jako dostawca śrutowników do znakowania linii rozumiem znaczenie zapewniania naszym klientom wiedzy i technik pozwalających skutecznie zarządzać tym aspektem procesu śrutowania. W tym poście na blogu podzielę się kilkoma kluczowymi czynnikami i strategiami, które mogą pomóc Ci kontrolować intensywność strzału za pomocą blastera do znakowania linii.
Zrozumienie intensywności wybuchu
Zanim zagłębimy się w metody kontrolowania intensywności strzałów, konieczne jest zrozumienie, co to oznacza. Intensywność piaskowania odnosi się do siły i uderzenia wywieranego przez materiał ścierny na czyszczoną powierzchnię. Wpływa na to kilka czynników, w tym rodzaj i wielkość ścierniwa, prędkość tarczy śrutującej, odległość dyszy od powierzchni oraz kąt strumienia.
Czynniki wpływające na intensywność piaskowania
Rodzaj i rozmiar materiału ściernego
Rodzaj i wielkość mediów ściernych stosowanych w urządzeniu Shot Blaster do znakowania linii odgrywają znaczącą rolę w określaniu intensywności piaskowania. Różne materiały ścierne mają różną twardość, gęstość i kształt, co może wpływać na ich wpływ na powierzchnię. Na przykład śrut stalowy jest popularnym wyborem ze względu na jego dużą gęstość i trwałość, co pozwala na dostarczenie bardziej intensywnego podmuchu. Z drugiej strony tlenek glinu jest bardziej miękkim materiałem ściernym, który nadaje się do delikatniejszych powierzchni.
Rozmiar materiału ściernego również ma znaczenie. Większe materiały ścierne mają zazwyczaj większą siłę uderzenia, ale mogą również powodować większe uszkodzenia powierzchni. Z drugiej strony mniejsze materiały ścierne mogą zapewnić bardziej równomierny i precyzyjny śrut, ale osiągnięcie pożądanych rezultatów może wymagać więcej czasu. Jako dostawca oferujemy szeroką gamę opcji materiałów ściernych dostosowanych do różnych zastosowań i wymagań. Możesz znaleźć więcej informacji na temat naszychMaszyna do śrutowania blachą stalową Śrutownica do blachy stalowej, który jest przeznaczony do pracy z różnymi materiałami ściernymi.
Prędkość koła wybuchowego
Prędkość koła strzałowego jest kolejnym krytycznym czynnikiem wpływającym na intensywność piaskowania. Większa prędkość koła skutkuje większą siłą odśrodkową, która napędza media ścierne z większą szybkością i zwiększa wpływ na powierzchnię. Jednak zwiększenie prędkości koła powoduje również większe zużycie energii i może spowodować większe zużycie maszyny. Dlatego ważne jest, aby znaleźć właściwą równowagę pomiędzy szybkością i wydajnością.
Większość blasterów do znakowania linii umożliwia regulację prędkości koła piaskującego w celu kontrolowania intensywności piaskowania. Zwiększając lub zmniejszając prędkość, można dostosować podmuch do specyficznych wymagań danej powierzchni. Na przykład, jeśli pracujesz na twardej i nierównej powierzchni, może być konieczne zwiększenie prędkości obrotowej koła, aby uzyskać intensywniejszy podmuch. I odwrotnie, jeśli pracujesz na delikatnej powierzchni, może być konieczne zmniejszenie prędkości, aby uniknąć uszkodzeń.
Odległość i kąt dyszy
Odległość dyszy od czyszczonej powierzchni oraz kąt strumienia również mogą mieć istotny wpływ na intensywność piaskowania. Mniejsza odległość dyszy od powierzchni powoduje bardziej skoncentrowany i intensywny podmuch, natomiast większa odległość powoduje rozproszenie podmuchu na większym obszarze i zmniejszenie jego intensywności.
Kąt strumienia wpływa również na sposób, w jaki materiał ścierny uderza w powierzchnię. Kąt prostopadły (90 stopni) zapewnia najbardziej bezpośrednie uderzenie, natomiast kąt ukośny można zastosować, aby uzyskać bardziej kontrolowany i równomierny podmuch. Dostosowując odległość i kąt dysz, można zoptymalizować intensywność piaskowania i zapewnić równomierne przygotowanie powierzchni.
Strategie kontrolowania intensywności śrutowania
Test wstępny i kalibracja
Przed rozpoczęciem robót strzałowych na dużą skalę zaleca się przeprowadzenie próby wstępnej na małej, niepozornej powierzchni. Pozwala to ocenić wpływ różnych parametrów piaskowania, takich jak rodzaj ścierniwa, prędkość tarczy, odległość dysz i kąt, na powierzchnię. Dokonując korekt na podstawie wyników testów wstępnych, można określić optymalne ustawienia dla całego projektu.
Niezbędna jest także kalibracja urządzenia do znakowania linii Shot Blaster. Regularnie sprawdzaj i reguluj maszynę, aby mieć pewność, że działa zgodnie z właściwymi specyfikacjami. Obejmuje to sprawdzenie prędkości tarczy, natężenia przepływu ścierniwa i ustawienia dysz. Właściwa kalibracja pomaga utrzymać stałą intensywność śrutowania i zapewnia jakość przygotowania powierzchni.
Szkolenie operatorów
Dobrze przeszkoleni operatorzy są kluczem do skutecznego kontrolowania intensywności piaskowania. Zapewnij swoim operatorom kompleksowe szkolenie w zakresie obsługi urządzenia do znakowania linii Shot Blaster, w tym w zakresie regulacji różnych parametrów w celu osiągnięcia pożądanej intensywności piaskowania. Przeszkol ich w rozpoznawaniu oznak nadmiernego lub niedostatecznego śrutowania, takich jak uszkodzenie powierzchni lub niepełne usunięcie zanieczyszczeń.
Operatorzy powinni także zostać przeszkoleni w zakresie procedur bezpieczeństwa, aby zapobiegać wypadkom i zapewnić właściwe stosowanie środków ochrony indywidualnej. Wykwalifikowany i kompetentny operator może dokonywać regulacji w czasie rzeczywistym podczas procesu śrutowania, aby dostosować się do różnych warunków powierzchni i osiągnąć najlepsze wyniki.
Monitorowanie i regulacja
Podczas procesu śrutowania należy stale monitorować powierzchnię, aby ocenić intensywność piaskowania. Poszukaj oznak prawidłowego przygotowania powierzchni, takich jak usunięcie farby, rdzy lub innych zanieczyszczeń i utworzenie odpowiedniego profilu powierzchni. Jeśli intensywność piaskowania jest zbyt duża, możesz zauważyć nadmierne uszkodzenia powierzchni, takie jak wżery lub żłobienia. Jeśli jest zbyt niska, powierzchnia może nie być odpowiednio przygotowana.
Na podstawie wyników monitoringu należy w odpowiednim czasie korygować parametry śrutowania. Może to obejmować zmianę rodzaju lub rozmiaru ścierniwa, dostosowanie prędkości tarczy lub modyfikację odległości i kąta dyszy. Ściśle monitorując i dostosowując proces śrutowania, można mieć pewność, że powierzchnia jest przygotowana zgodnie z wymaganymi standardami.
Zastosowania i rozważania
Urządzenia śrutujące do znakowania linii są stosowane w różnych zastosowaniach, w tym w znakowaniu dróg, przygotowaniu podłóg do powlekania i czyszczeniu powierzchni urządzeń przemysłowych. Różne zastosowania mogą wymagać różnej intensywności piaskowania.
W przypadku znakowania dróg zwykle wymagana jest umiarkowana intensywność piaskowania, aby uzyskać chropowatą powierzchnię, która umożliwia prawidłowe przyleganie farby. Zbyt duża intensywność może spowodować uszkodzenie nawierzchni drogi, natomiast zbyt mała może skutkować słabą przyczepnością farby.


Podczas przygotowywania podłóg do malowania, np. w budynkach komercyjnych lub przemysłowych, należy dokładnie kontrolować intensywność piaskowania, aby uzyskać odpowiedni profil powierzchni. AMaszyna do śrutowania posadzek betonowychjest często używany w tych zastosowaniach. Intensywność powinna być wystarczająca do usunięcia istniejących powłok, zanieczyszczeń i mleczka, ale nie na tyle duża, aby spowodować uszkodzenie podłoża betonowego.
Podczas używania AMaszyna do śrutowania podłógw przypadku czyszczenia powierzchni urządzeń przemysłowych intensywność piaskowania należy dostosować do materiału i stanu urządzenia. Delikatne elementy mogą wymagać niższej intensywności, aby uniknąć uszkodzenia, podczas gdy sprzęt o dużej wytrzymałości może tolerować wyższą intensywność.
Wniosek
Kontrolowanie intensywności piaskowania za pomocą urządzenia do znakowania linii Shot Blaster jest złożonym, ale niezbędnym zadaniem dla osiągnięcia wysokiej jakości przygotowania powierzchni. Rozumiejąc czynniki wpływające na intensywność obróbki strumieniowo-ściernej, takie jak rodzaj i rozmiar ścierniwa, prędkość tarczy, odległość dysz i kąt, a także wdrażając strategie, takie jak testy wstępne, kalibracja, szkolenie operatorów i ciągłe monitorowanie, można zapewnić, że proces obróbki strumieniowo-ściernej jest wydajny i skuteczny.
Jako dostawca urządzeń do znakowania linii, dokładamy wszelkich starań, aby zapewnić naszym klientom najlepsze produkty i wsparcie techniczne. Jeśli są Państwo zainteresowani dodatkowymi informacjami na temat naszych produktów lub potrzebują pomocy w kontrolowaniu intensywności piaskowania dla konkretnego zastosowania, prosimy o kontakt. Z niecierpliwością czekamy na omówienie Twoich wymagań i pomoc w znalezieniu optymalnego rozwiązania dla Twoich potrzeb w zakresie przygotowania powierzchni.
Referencje
- Podręcznik ASM, tom 5: Inżynieria powierzchni. Międzynarodowy ASM.
- Instrukcja piaskowania i powlekania. SSPC – Towarzystwo Powłok Ochronnych.